
7 HAL PENTING TENTANG PROSES BUBUT SEBAGAI METODE PERMESINAN
Proses bubut merupakan salah satu metode pemesinan yang menghilangkan material dari benda kerja menggunakan pahat potong. Pada pembubutan konvensional, benda kerja berputar pada spindle sedangkan pahat bergerak menuju permukaan benda kerja untuk membentuk geometri yang diinginkan. Sandvik Coromant menjelaskan bahwa turning konvensional menggunakan pahat yang tidak berputar untuk menghilangkan material dari komponen yang berputar.
Metode ini banyak digunakan untuk menghasilkan komponen dengan bentuk silindris atau geometri yang memiliki sumbu putar. Poros, bushing, pin, pulley, ulir, dan permukaan ujung menjadi beberapa contoh bentuk yang dapat dikerjakan dengan berbagai operasi pembubutan. Setiap operasi membutuhkan kombinasi gerakan pahat dan parameter pemotongan yang disesuaikan dengan material serta bentuk komponen.
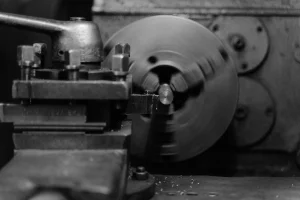
Ilustrasi. Sumber: Pexels.com/Tima Miroshnichenko
1. Memahami Prinsip Dasar Proses Bubut
Prinsip pembubutan mengandalkan gerakan relatif antara benda kerja dan pahat potong. Spindle memutar benda kerja pada kecepatan tertentu, sementara pahat bergerak mengikuti arah pemakanan yang telah ditentukan. Interaksi tersebut menghasilkan gaya potong yang melepaskan material dalam bentuk geram atau chip.
Material yang terbuang membentuk permukaan baru dengan dimensi yang lebih dekat terhadap ukuran rancangan. Operator mengatur arah gerak dan kedalaman pahat agar proses pemotongan berlangsung secara terkendali. Pada mesin bubut manual, operator dapat mengendalikan gerakan melalui handwheel dan sistem feed, sedangkan mesin CNC menggunakan program untuk mengatur pergerakan sumbu secara otomatis.
Kondisi pemotongan kemudian menentukan produktivitas dan kualitas permukaan. Kecepatan potong, feed, dan kedalaman potong menjadi parameter utama yang perlu disesuaikan selama pembubutan. Sandvik Coromant mencantumkan ketiga parameter tersebut dalam perhitungan metal removal rate, kebutuhan daya, dan waktu pemesinan.
2. Mengenal Bagian Utama Mesin Bubut
Mesin bubut memiliki beberapa bagian yang menjaga benda kerja dan pahat bergerak sesuai kebutuhan. Spindle dan chuck memegang serta memutar benda kerja, sedangkan carriage dan cross slide mengatur posisi pahat selama proses pemotongan. Haas menjelaskan bahwa longitudinal handwheel menggerakkan carriage sepanjang bed, sedangkan cross slide handwheel menggerakkan pahat menuju atau menjauhi benda kerja.
Tailstock dapat membantu menopang benda kerja yang memiliki panjang tertentu. Komponen tersebut dapat menggunakan center untuk menjaga posisi benda kerja ketika proses pemesinan membutuhkan dukungan tambahan. Sementara itu, compound slide membantu operator mengatur posisi pahat pada sudut tertentu untuk pekerjaan yang membutuhkan arah pemakanan khusus.
Sistem pemakanan juga menentukan gerakan pahat selama pemesinan. Power feed dapat menggerakkan carriage atau cross slide secara otomatis pada mesin bubut manual tertentu. Pengaturan tersebut membantu menjaga gerakan pemakanan lebih konsisten dibandingkan gerakan manual yang sepenuhnya bergantung pada operator.
3. Mengenal Operasi Turning dan Facing
Turning mengurangi diameter bagian luar benda kerja dengan menggerakkan pahat sepanjang sumbu komponen. Operasi tersebut cocok digunakan ketika komponen membutuhkan diameter tertentu pada bagian silindris. Operator dapat menggunakan beberapa lintasan pemotongan ketika material awal memiliki selisih ukuran yang cukup besar dari ukuran akhir.
Facing mengerjakan permukaan ujung benda kerja untuk menghasilkan bidang yang rata dan menentukan panjang komponen. Pahat bergerak melintasi permukaan ujung dari bagian luar menuju pusat atau mengikuti arah yang sesuai dengan konfigurasi mesin dan pahat. Sandvik memasukkan turning dan operasi lain seperti parting, grooving, dan threading sebagai kelompok operasi dalam pemesinan pada mesin bubut.
Kedua operasi tersebut sering digunakan secara berurutan dalam pembuatan satu komponen. Operator dapat melakukan facing untuk menentukan bidang referensi kemudian melanjutkan turning untuk mencapai diameter yang ditentukan. Urutan tersebut membantu proses pengukuran dan penentuan posisi selama pekerjaan berlangsung.
4. Mengenal Boring, Grooving, dan Parting
Boring memperbesar atau memperbaiki lubang yang sudah tersedia pada benda kerja. Pahat boring bergerak di bagian dalam sehingga operasi tersebut membutuhkan penyetelan yang memperhatikan diameter lubang, panjang pemotongan, dan kekakuan alat. Proses ini dapat menghasilkan lubang dengan ukuran dan kualitas permukaan yang lebih sesuai terhadap kebutuhan komponen.
Grooving membuat alur pada bagian tertentu dari benda kerja. Pahat bergerak menuju material secara radial atau mengikuti arah yang sesuai dengan bentuk alur yang dirancang. Sandvik mengelompokkan parting dan grooving sebagai operasi yang berbeda dari turning umum, meskipun keduanya tetap menggunakan prinsip pemotongan pada mesin bubut.
Parting atau cut-off memisahkan bagian benda kerja dari material utama. Pahat masuk secara radial sampai penampang terpotong sehingga komponen dapat dipisahkan pada lokasi yang telah ditentukan. Operator perlu memperhatikan kekakuan sistem dan pengendalian geram karena lebar pahat serta kondisi pemotongan dapat memengaruhi kestabilan operasi.
5. Mengenal Proses Pembuatan Ulir
Pembubutan juga dapat menghasilkan ulir pada permukaan luar maupun bagian dalam. Pahat ulir mengikuti jalur yang memiliki hubungan tertentu dengan putaran spindle sehingga gerakan pemakanan menghasilkan bentuk heliks. Sandvik menjelaskan bahwa thread turning dapat menghasilkan ulir dengan pengaturan arah putaran spindle dan arah pemakanan pahat yang sesuai dengan jenis ulir.
Pitch menjadi parameter penting ketika operator menentukan gerakan pahat untuk pembuatan ulir. Sistem mesin harus menjaga hubungan antara rotasi spindle dan pemakanan agar jarak antarprofil ulir tetap konsisten. Pada mesin manual, leadscrew dan halfnut membantu menghubungkan gerakan carriage dengan spindle selama operasi threading.
Bentuk dan arah ulir menentukan jenis pahat serta pengaturan yang digunakan. Ulir kanan dan ulir kiri membutuhkan arah pemakanan yang berbeda sesuai konfigurasi pekerjaan. Karena itu, operator perlu memeriksa gambar teknik sebelum menentukan arah gerakan, pitch, kedalaman ulir, dan jumlah lintasan pemotongan.
6. Mengatur Kecepatan Potong, Feed, dan Kedalaman Potong
Kecepatan potong menunjukkan kecepatan relatif permukaan benda kerja terhadap mata potong. Nilai tersebut dapat dihitung berdasarkan diameter benda kerja dan kecepatan putar spindle. Sandvik mencantumkan hubungan antara cutting speed, diameter pemesinan, dan spindle speed dalam formulasi dasar pembubutan.
Feed per revolution menunjukkan jarak pemakanan pahat untuk setiap satu putaran benda kerja. Nilai tersebut memengaruhi ketebalan geram, waktu pemesinan, dan karakteristik permukaan yang dihasilkan. Sandvik menggunakan feed per revolution dalam perhitungan waktu pemotongan dan metal removal rate pada operasi turning.
Kedalaman potong atau depth of cut menentukan seberapa banyak material yang diambil dalam satu lintasan. Pengaturan yang terlalu besar dapat meningkatkan gaya potong dan kebutuhan daya, sedangkan pengaturan yang terlalu kecil dapat memperpanjang waktu pengerjaan. Sandvik menghubungkan kedalaman potong dengan metal removal rate dan kebutuhan daya sehingga parameter tersebut perlu dipilih bersama kecepatan potong dan feed.
7. Memilih Pahat dan Mengendalikan Geram
Pahat potong menentukan kemampuan proses dalam menghilangkan material dan menghasilkan bentuk tertentu. Operator perlu memilih material pahat, geometri insert, nose radius, serta konfigurasi holder berdasarkan material benda kerja dan jenis operasi. Sandvik menunjukkan bahwa pemilihan pahat dan insert menjadi bagian dari penentuan kondisi pemotongan dalam pekerjaan turning.
Geram terbentuk ketika mata potong melewati material benda kerja. Bentuk dan aliran geram dipengaruhi oleh material, geometri pahat, kecepatan potong, feed, dan kedalaman potong. Pengendalian geram membantu menjaga proses tetap stabil serta mencegah geram panjang mengganggu area pemotongan.
Coolant dapat digunakan pada kondisi pemesinan tertentu untuk membantu mengendalikan panas dan proses pemotongan. Penggunaan cairan pemotong tetap perlu mengikuti kebutuhan material, alat potong, mesin, dan rekomendasi proses. Operator juga perlu menjaga area kerja agar geram dan cairan pemotong tidak menciptakan kondisi berbahaya.
Memahami Pembubutan Kasar dan Finishing
Pembubutan kasar atau roughing berfokus pada penghilangan material dalam jumlah lebih besar. Operator biasanya menggunakan kondisi pemotongan yang memungkinkan material terbuang secara efisien sambil mempertahankan kestabilan alat dan benda kerja. Tahap tersebut menyiapkan geometri mendekati ukuran akhir sebelum proses penyelesaian dilakukan.
Finishing kemudian memperbaiki ukuran dan kualitas permukaan menuju spesifikasi akhir. Operator dapat menggunakan kedalaman potong yang lebih kecil dan kondisi pemotongan yang sesuai dengan target toleransi serta kualitas permukaan. Pemisahan antara roughing dan finishing membantu pekerjaan mencapai ukuran akhir tanpa memberikan beban yang tidak perlu pada satu tahap pemotongan.
Kebutuhan finishing juga bergantung pada fungsi komponen. Permukaan yang menjadi dudukan bearing, seal, atau pasangan poros dapat membutuhkan kualitas permukaan yang lebih terkontrol daripada area yang tidak mengalami kontak langsung. Karena itu, gambar teknik dan spesifikasi komponen perlu menjadi dasar ketika operator menentukan tahapan pemesinan.
Menjaga Ketelitian Dimensi
Ketelitian dimensi dipengaruhi oleh kondisi mesin, pahat, benda kerja, dan parameter pemotongan. Operator perlu memastikan benda kerja terpasang dengan kuat agar getaran dan pergeseran tidak mengganggu hasil pemesinan. Sistem pemotongan yang stabil membantu mempertahankan dimensi selama pembuatan komponen.
Pengukuran selama proses membantu operator mendeteksi penyimpangan sebelum pekerjaan selesai. Jangka sorong, mikrometer, bore gauge, atau alat ukur lain dapat digunakan sesuai ukuran dan tingkat ketelitian yang dibutuhkan. Pemeriksaan tersebut memungkinkan operator melakukan koreksi ketika diameter, panjang, atau bentuk belum mencapai target.
Temperatur juga dapat memengaruhi hasil pada pekerjaan dengan toleransi tertentu. Pemanasan selama pemotongan dapat mengubah kondisi benda kerja atau alat sehingga ukuran yang diukur saat proses berlangsung dapat berbeda dari kondisi setelah temperatur kembali stabil. Karena itu, metode pengukuran perlu mempertimbangkan kondisi proses dan persyaratan toleransi komponen.
Memperhatikan Keselamatan Kerja
Mesin bubut memiliki bagian yang berputar sehingga operator perlu menjaga jarak aman dari spindle dan chuck selama operasi. Haas menyediakan safety guard pada chuck dan benda kerja untuk melindungi pengguna dari komponen serta geram yang dapat terlempar. Pengaman tersebut perlu digunakan sesuai rancangan mesin sebelum spindle dijalankan.
Penyetelan kecepatan spindle juga membutuhkan perhatian terhadap kondisi mesin. Haas menekankan bahwa operator perlu memastikan spindle berhenti sepenuhnya sebelum melakukan pengaturan kecepatan pada mesin bubut manual tertentu. Kebiasaan tersebut membantu mengurangi risiko ketika operator melakukan perubahan pengaturan mekanis.
Pakaian kerja juga perlu mengikuti prosedur keselamatan area pemesinan. Operator perlu menghindari bagian pakaian atau aksesori yang longgar dan menjaga area kerja dari benda yang dapat tersangkut pada bagian berputar. Pengelolaan geram juga perlu dilakukan dengan alat yang sesuai setelah spindle benar-benar berhenti.
Proses Bubut pada Mesin CNC
Mesin CNC menjalankan pembubutan melalui program yang mengatur pergerakan sumbu, spindle, pahat, dan fungsi pendukung lainnya. Program menentukan posisi, kecepatan, pemakanan, serta urutan operasi berdasarkan geometri dan spesifikasi komponen. Haas menyediakan fungsi pemrograman pada mesin bubut CNC untuk mengendalikan gerakan spindle dan sumbu selama proses pemesinan.
Program CNC dapat menggabungkan beberapa operasi dalam satu siklus pengerjaan. Operator dapat menjalankan facing, turning, grooving, threading, atau operasi lainnya dengan tool yang berbeda sesuai kebutuhan komponen. Sistem tersebut dapat meningkatkan konsistensi karena mesin mengikuti koordinat dan parameter yang telah diprogram.
Pemeriksaan program tetap perlu dilakukan sebelum pemotongan berlangsung. Operator perlu memastikan tool offset, koordinat, arah spindle, feed, dan posisi aman telah sesuai dengan benda kerja. Verifikasi tersebut membantu mencegah kesalahan gerakan yang dapat merusak alat, benda kerja, atau mesin.
Kesimpulan
Proses bubut merupakan metode pemesinan yang memanfaatkan putaran benda kerja dan gerakan pahat untuk menghilangkan material. Metode tersebut dapat menghasilkan berbagai bentuk seperti diameter silindris, permukaan ujung, alur, lubang, dan ulir melalui operasi yang berbeda. Sandvik Coromant juga mengelompokkan turning, parting, grooving, dan threading sebagai operasi yang berkaitan dengan pembubutan.
Kualitas hasil pemesinan bergantung pada hubungan antara mesin, benda kerja, pahat, dan parameter pemotongan. Kecepatan potong, feed per revolution, dan kedalaman potong memengaruhi waktu pemesinan, laju pelepasan material, kebutuhan daya, dan karakteristik proses.
Pemahaman terhadap tahapan dan parameter tersebut membantu operator memilih metode pengerjaan yang sesuai dengan karakter komponen. Pemeriksaan dimensi, pengendalian geram, pemilihan pahat, dan penerapan keselamatan juga perlu berjalan bersama selama proses berlangsung. Dengan pengaturan yang tepat, proses bubut dapat menghasilkan komponen dengan bentuk, ukuran, dan kualitas permukaan yang sesuai kebutuhan pemesinan.
*Ditulis oleh Maharani Kusuma Artanti. Sebagai Content Writer yang berpengalaman sejak 2021, Maharani fokus pada penulisan konten yang informatif dan teroptimasi. Sejak 2025, ia mendedikasikan keahliannya untuk SEO dan visibilitas online, memastikan informasi pelatihan tersaji jelas dan aksesibel. Terhubung dengan Maharani via LinkedIn.