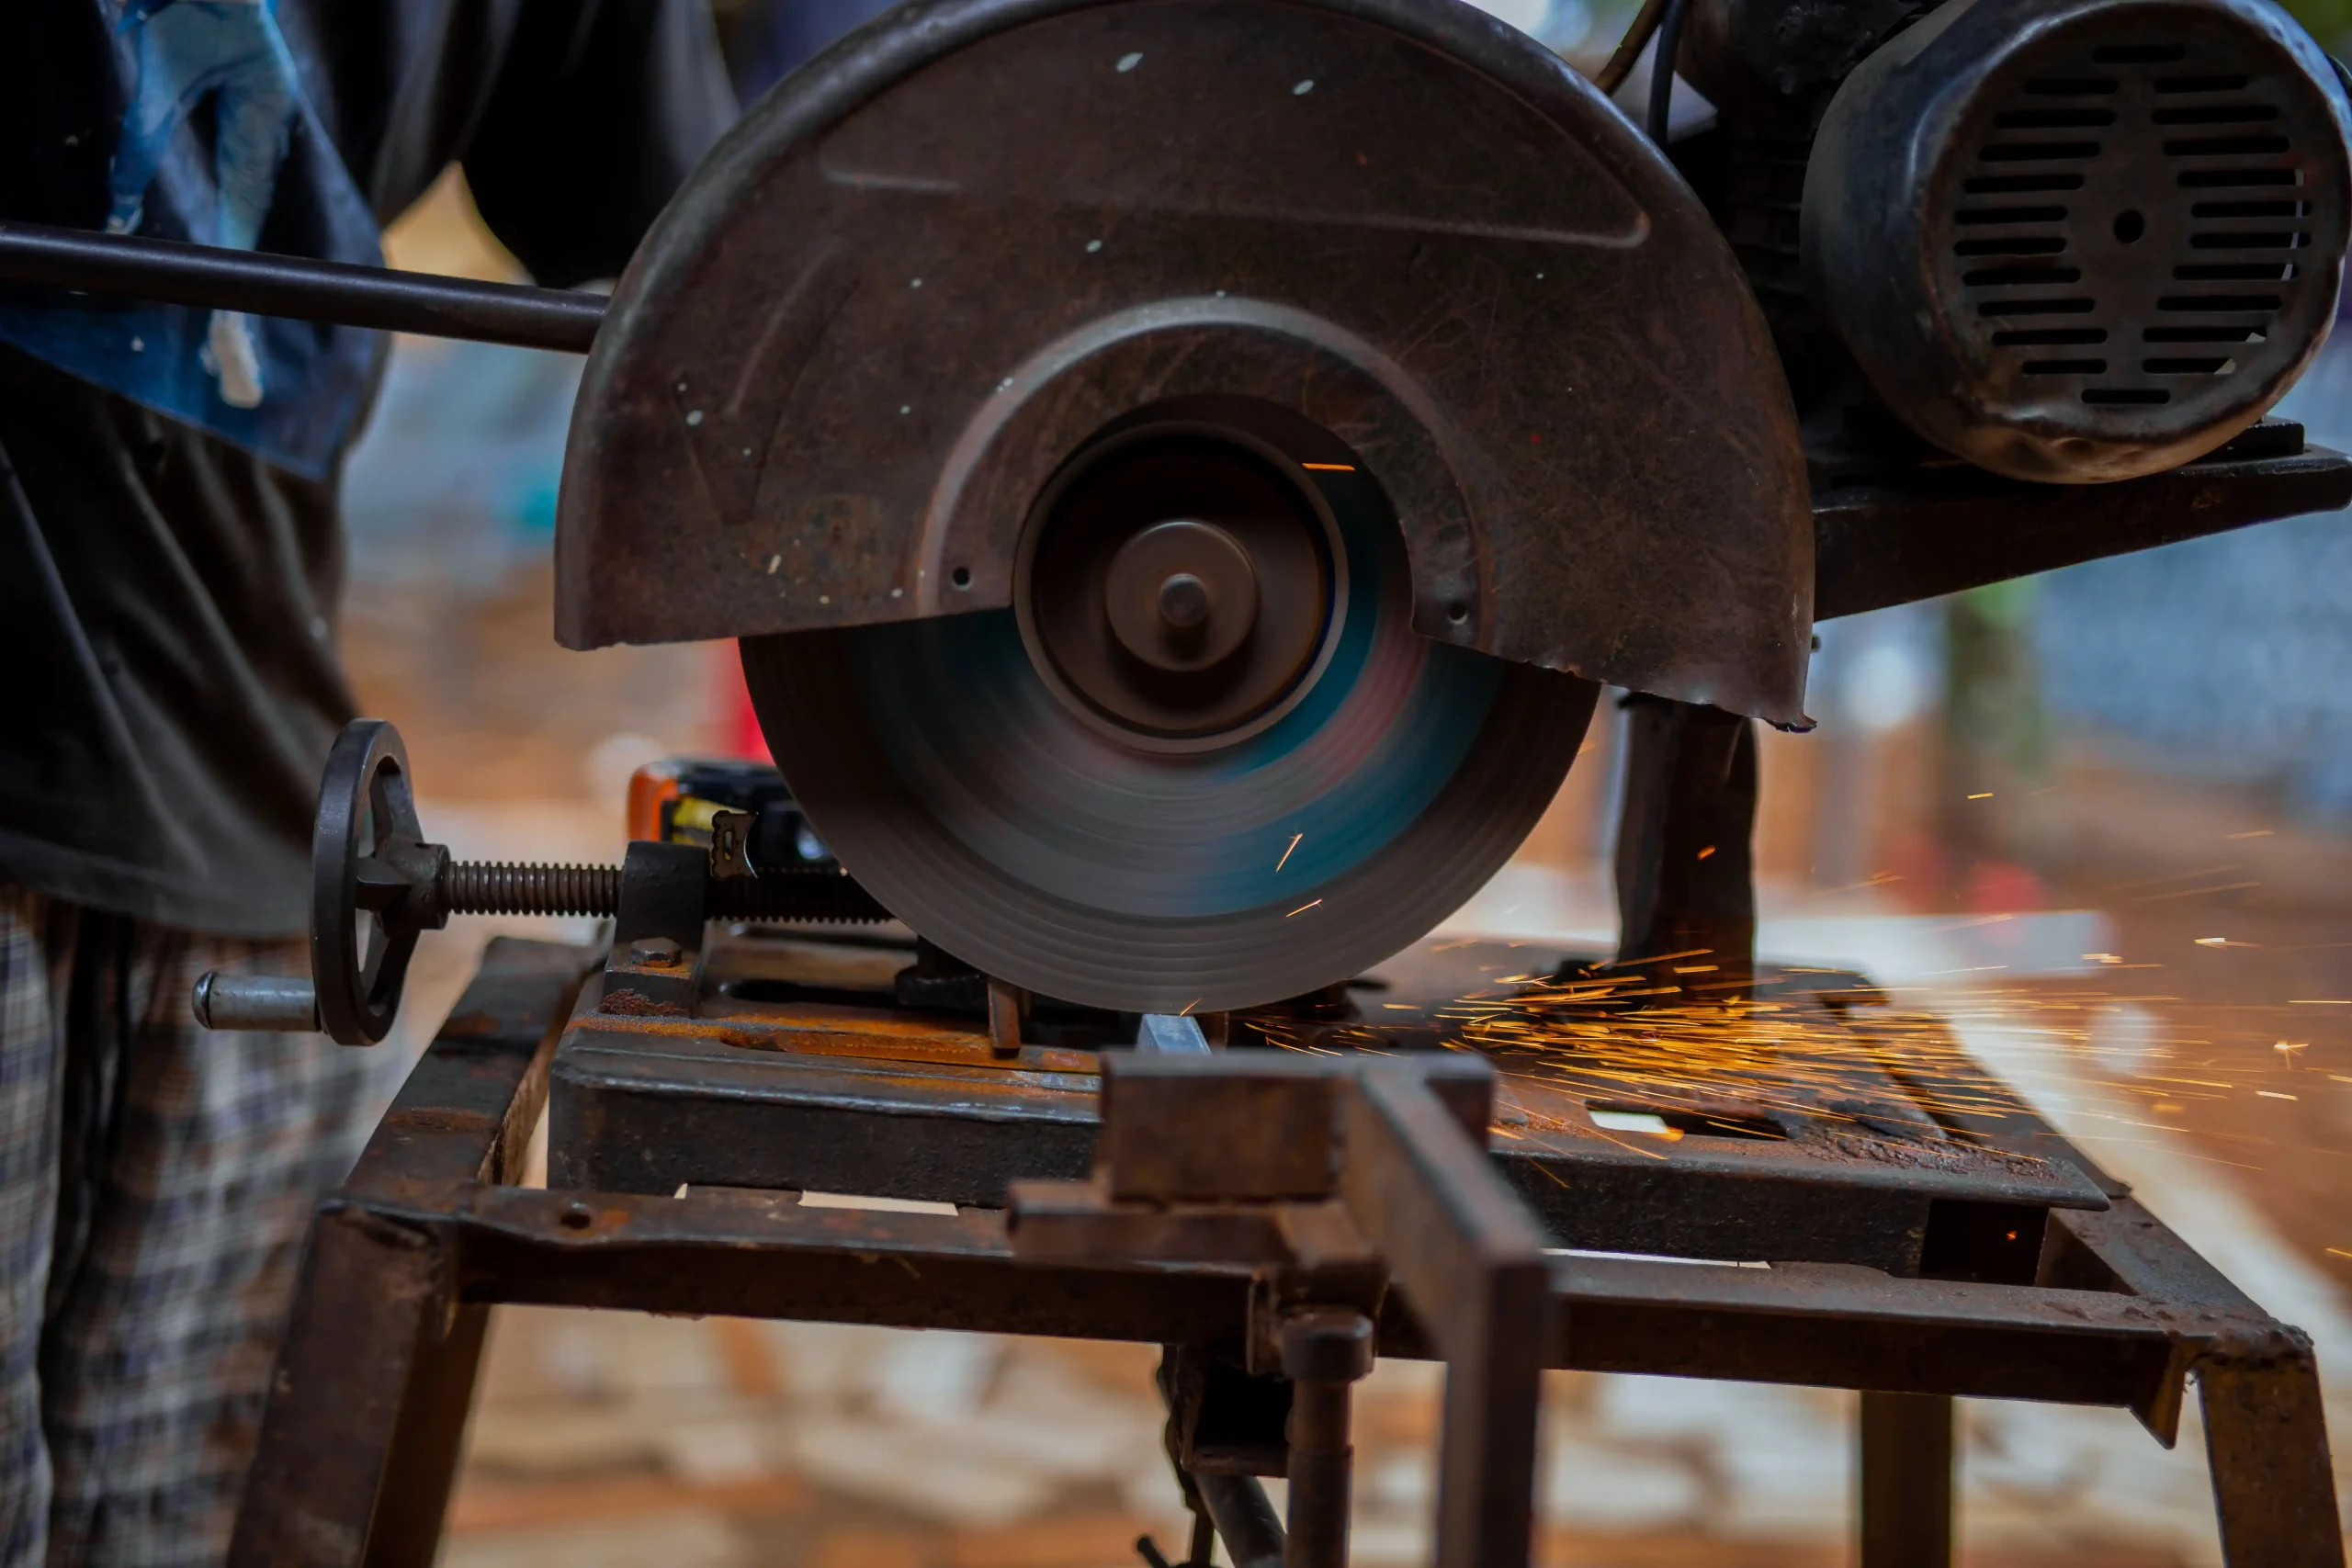

4 TAHAPAN PROSES GERINDA DAN PENGGUNAANNYA UNTUK FINISHING KOMPONEN LOGAM
Pekerjaan permesinan di dalam industri manufaktur logam menuntut ketelitian tinggi pada tahap penghalusan akhir permukaan material. Sebagian besar teknisi pemula sering kali mengabaikan kehalusan permukaan sehingga komponen cepat mengalami keausan gesek saat beroperasi. Ketepatan pemilihan teknik penggerindaan ini menentukan kualitas estetika serta tingkat presisi ukuran komponen mesin secara keseluruhan. Oleh karena itu, Anda harus memahami 4 tahapan proses gerinda dan penggunaannya berikut ini.
1. Menyiapkan Mesin Gerinda dan Memilih Batu Asah yang Sesuai
Ilustrasi. Sumber: Pexels.com/Critical Smith
Langkah awal yang paling krusial dalam memulai pekerjaan penghalusan adalah memeriksa kondisi kelayakan batu gerinda serta putaran motor. Anda harus memilih jenis mata batu asah yang memiliki tingkat kekerasan dan ukuran butiran abrasif selaras dengan material logam. Pemasangan batu gerinda yang seimbang mencegah timbulnya getaran liar yang dapat merusak struktur permukaan benda kerja. Kerapian persiapan instrumen ini menjadi fondasi utama keselamatan dan keakuratan kerja Anda.
Selain mata gerinda, Anda membersihkan permukaan benda kerja logam dari sisa minyak pelumas atau kotoran kerak hasil pemotongan mesin bubut. Kebersihan permukaan logam membantu Anda melihat goresan halus yang harus dihilangkan selama proses penggerindaan awal berlangsung. Ketelitian pemeriksaan pendahuluan ini mengamankan kualitas hasil akhir pengerjaan komponen mesin. Kesiapan alat pendukung memperlancar seluruh alur kerja bengkel.
2. Mengatur Kecepatan Putar dan Sudut Penekanan Benda Kerja
Langkah kedua menyangkut pengaturan kecepatan putaran mesin serta penentuan sudut kemiringan kontak antara batu asah dan logam. Anda mengarahkan benda kerja secara perlahan dengan sudut kemiringan sekitar lima belas hingga tiga puluh derajat terhadap permukaan batu. Penekanan tangan yang terlalu kuat akan memicu panas berlebih yang dapat mengubah warna serta struktur metalurgi logam. Pengendalian gaya tekan yang stabil menghasilkan torehan gerinda yang rata dan halus.
Selain sudut tekan, Anda mengalirkan cairan pendingin (coolant) secara kontinu ke titik gesekan guna menurunkan suhu panas material logam. Pendinginan yang memuai mencegah terjadinya pemuaian termal yang membuat ukuran dimensi komponen melenceng dari standar gambar teknik. Ketepatan penyetelan parameter mesin mencerminkan keahlian seorang operator bengkel profesional. Keandalan teknik pengoperasian menjaga presisi ukuran produk.
3. Melakukan Proses Penggerindaan Kasar dan Penghalusan Menengah
Langkah ketiga adalah menjalankan tahap penggerindaan kasar (roughing) guna memangkas sisa sirip tajam hasil pemotongan las atau cetakan. Anda mengganti mata batu gerinda dengan tingkat kekasaran yang lebih halus saat memasuki tahap perataan permukaan berikutnya. Transisi tahapan ini mengikis bekas goresan dalam secara bertahap hingga permukaan logam mulai tampak bersih dan rata. Kedisiplinan mengikuti urutan tahapan meminimalkan risiko kecacatan bentuk komponen.
Selain pengikisan, Anda mengukur dimensi ketebalan logam menggunakan alat jangka sorong digital secara berkala di sela-sela proses penggerindaan. Pengukuran akurat ini memastikan bahwa pengikisan tidak melebihi batas toleransi ukuran yang diizinkan oleh standar pabrik. Ketajaman pengawasan dimensi menjaga kualitas fungsional komponen saat nanti dirakit ke dalam mesin. Keandalan proses menengah menyempurnakan struktur benda kerja.
4. Tahap Finishing Akhir Menggunakan Batu Gerinda Polish Halus
Langkah terakhir yang menyempurnakan pekerjaan logam adalah melakukan finishing akhir menggunakan piringan amplas atau batu poles berbutir mikro. Anda memoles permukaan logam secara searah hingga kilau permukaan benda kerja tampak cemerlang tanpa ada bekas goresan sedikitpun. Pemolesan akhir ini tidak hanya memperindah tampilan visual tetapi juga memperkecil koefisien gesekan antar-komponen mesin. Kebersihan hasil akhir mencerminkan standar kualitas pengerjaan produk yang tinggi.
Selain pemolesan, Anda membersihkan sisa debu logam halus menggunakan kain katun bersih lalu mengoleskan lapisan anti-karat pelindung. Penyimpanan komponen di dalam rak khusus menjaga permukaan logam tetap steril dari kelembapan udara gudang. Kedisiplinan merawat hasil kerja menjamin kepuasan pelanggan terhadap kualitas produk industri Anda. Pada akhirnya, penguasaan teknik penggerindaan ini mengantarkan standar manufaktur logam pada tingkat terbaik.
Kesimpulan
Proses gerinda dan penggunaannya untuk finishing komponen logam memegang peranan paling krusial dalam industri manufaktur mekanik. Anda dapat menghasilkan permukaan logam yang presisi melalui persiapan alat, pengaturan sudut tekan, penggerindaan bertahap, hingga pemolesan akhir. Kedisiplinan menjalankan prosedur penghalusan ini menghindarkan produk dari kegagalan fungsi akibat gesekan kasar. Pada akhirnya, penguasaan teknik gerinda ini mengantarkan standar kualitas permesinan Anda pada tingkat tertinggi.
*Ditulis oleh Maharani Kusuma Artanti. Sebagai Content Writer yang berpengalaman sejak 2021, Maharani fokus pada penulisan konten yang informatif dan teroptimasi. Sejak 2025, ia mendedikasikan keahliannya untuk SEO dan visibilitas online, memastikan informasi pelatihan tersaji jelas dan aksesibel. Terhubung dengan Maharani via LinkedIn.